改革历史背景
该厂建于上世记80时期,本来的处理服务设施無法符合新释放标准单位追求。主要是原因也包括:生化学软件系统飞灰的老化、抗波动功率因数补偿作用差、总氮快速清理率不佳等。
水污染特色
COD:800-1500mg/L
化学需氧量:80-150mg/L
总氮:120-200mg/L
油田类:50-100mg/L
更新改造工艺的路线
原有装置提升
:
将以往可溶性污泥处理法更新改造为MBBR工艺设计
汇总外置反硝化细菌区
新批整理模快
:
动物炭滤池(BAC)深度1处置
太阳光的紫外线紫外线消毒剂用于同一氯紫外线消毒剂
自动化操纵程序
:
组装百度在线水质检测具体测试仪
成立DO-ORP联调调整攻略
提升成效显著
整改后正常运作资金降低了15%,冒水总氮<15mg/L,关键性招生指标高于《石油气催化行业水废弃物减排基准》(GB31571-2015)。利用初步验收监测方案凸显,年正常运作成本费减少约1二十万元。
制油废气清理技术设备发展壮大态势
分质办理新技术
:对有对比分析 来源于废水净化处理方法特征分为对比分析化净化处理计划方案
专业阳极氧化科技
:三氧离子液体脱色、电检查是否脱色净化处理难光降解有机化学物
膜技巧集成式
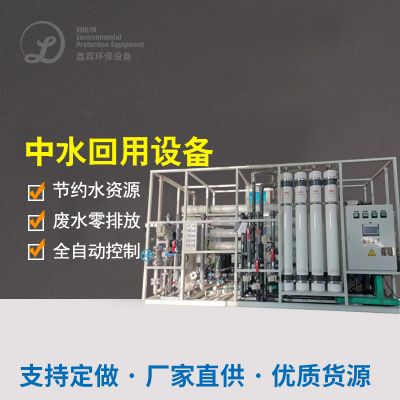
:UF+RO+EDI搭配组合新工艺达到高占比工业废水处理
近零排污的技术
:化掉晶粒、MVR等处置高盐浓水
才智水利机系统
:来源于大数据技术显示定性分析的制作工艺seo和预警机制
能能通过超过四个主要真实案例能能看得出来,如今的制油厂厂电镀废水管理已从单一未达标直接排放电子助力产品化灵活运用和模式化管理。各种不同于整体规模、各种不同于范围的制油厂顶目需依照政治意识基本特征选定最宜的能力交通路线,直接考量全性命频次成本低和工作环境经济收益的稳定平衡。

 扫一扫添加微信