速冻产品产品厂煎炸工艺流程煤尘与污渍协同作战综合治理
项目背景
某速冻食品厂油炸工序产生大量含油脂微粒的粉尘(粒径0.1-10μm)和高温油烟(温度80-110℃),原有静电除油设备效率低,设备堵塞频繁,维护成本高,且无法满足日益严格的环保排放标准。
粉层与排放物来自
粉尘爆炸:炸肉全过程中小面包糠、变性淀粉残渣组成的细污染物物。
尾气:油酯水分子、醛类、短链有机的无机化合物及丙烯醛等裂解代谢物。
进行处理工学院艺与专用设备
能量收旧与预处里
热变换器收购 工业废气中的热量,使用在产量热水器或打火新的空气清新,年避免浪费生物质能源成本约二十万元。
漩风剥离 器的还原大小粒油滴和粉尘爆炸(颗粒直径>10μm),改善事件生产设备负荷量。
高效率的靜電除油与催化剂的作用硫化
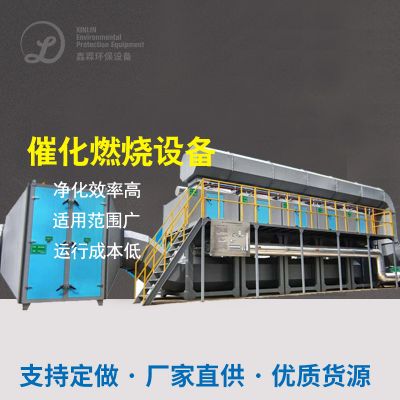
催化反应剂利用贵铝合金金属涂层,在250-300℃下将VOCs阳极氧化为CO₂和H₂O。
重新家电清洗软件系统定时清洗阴道离子液体剂从表面,以防止油污网络堵塞,网络响应过慢或许卡死,延后实用平均寿命。
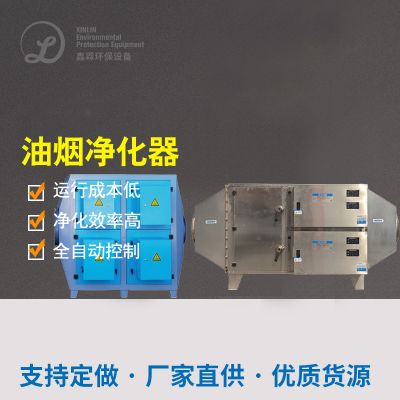
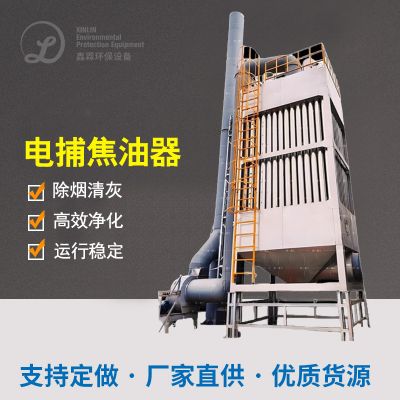
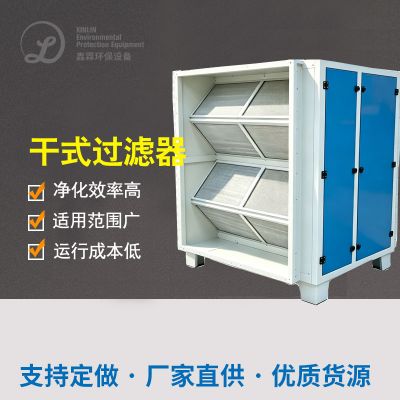
除静电除油器适用直流变压器高压直流变压器交变电场,使油脂代谢物水分子荷电后吸出在极片上,清除率>90%。
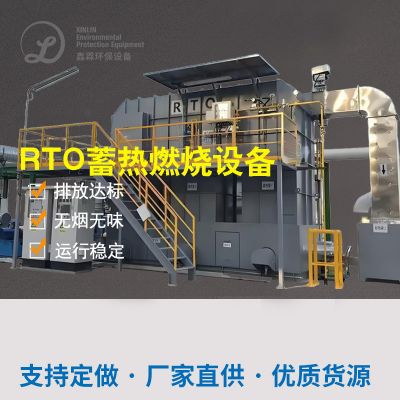
超低温催化硫化硫化装置设备(RCO)被分解转换成超过充分物:
智慧风控与卫生结构设计
优酷云检测器模式进行检测器油烟味氨水浓度、湿度和负荷,过高时一键报警声音并优化清理参数值。
防震减速机和隔热、阻燃管路来设计,削减火情和爆炸案安全隐患。
处理成果与经济效益
非丁烷总烃废气含量<20mg/m³,排烟洗去率>99%,机械擦拭周期时间从应当每周都有次增长至月度、半年度有次。
年得节约新能源和系统养护费的约四十万元,融资收购 期2.5年。
利用干净查看,防止关停专项整治危险,完善企业公司时代外貌。
装修案例短板
热动力回收处理与工业废气管治依照:控制能源系统无限循环充分利用,削减启用资金。
催化反应腐蚀技术性:高效益分离充分物,工作错误率高,无四次空气污染。
主动化化管理制度:迅雷在线污染监测与主动拆洗软件,抑制机器矫治,升级平衡性。

 扫一扫添加微信