手工焊接厂房排放物情况
锡焊流程过程中 中生产的的烟气成份繁复,重点包扩飘尘、轻金属钝化物、害处空气等。通过锡焊流程流程各个,的烟气成份有了对比:
废气悬浮物物
:注意化学成分为铁、锰、铬、镍等合金材料防铁的氧化物,孔径一般而言在0.01-1μm左右,易飘浮在气氛中。
有损甲烷气体
:涉及到嗅氧(O₃)、氮硫化反应反应物(NOx)、一硫化反应反应碳(CO)、二硫化反应反应碳(CO₂)等。
发挥性生物碳物(VOCs)
:部位焊接加工生产工艺中选用焊剂或保养乙炔气时候会制造极少量VOCs。
电焊排放物具备着接下来作用:
粒度小
:大一些粒状物是一种可吸气粒状物(PM10及PM2.5),对身体威害大。
密度下跌大
:对焊活动时废气排放形成量随艺性能参数发展显著。
气温高湿
:一部分电焊工业废气的温度较高且具有水气体,加入了操作一定难度。
点焊工业废气办理常见问题与关键点
进行处理困难
颗料物清除质量规范高
:不锈钢焊接烟粉尘粒子狗狗细小,民俗清灰设施设备无法有效收集。
几种污染问题物偏铝酸根
:需同時处置颗料物、气态生态破坏物,技艺搭档非常复杂。
厂房的布置限止
:焊流水线工增溶或中移动时,集气机系统架构等级大。
水耗与执行投入
:整理软件需兼备体验与金钱性。
重要技术性难点
发祥地把握
:最优选择低烟粉尘氩弧焊原料和工艺设计。
提高效率集气体统
:依据喷涂车间页面布局构思合理安排的局部性排风系统的或整个通风系统的。
三级操作新工艺
:一般是应该"预治理 +主治理 +后治理 "的搭配组合的工艺。
自动化化掌控
:基于废水盐浓度会自动可以调节设备进行规格,缩减能效比。
经点典型案例概述
例一:某轻型机厂激光焊接产线排放物防治
顶目底色
:
本车间以超大型形式件激光焊接有利于,采用埋孤焊、气体确保焊等种的工艺,平均引发粉尘约50kg,气体气温常达60℃之内。
进行处理方案设计
:
集气系统的
:通过顶吸罩+侧吸罩团体,确认对焊钳台烟粉尘气体吸附率≥90%。
处里工艺设计
:
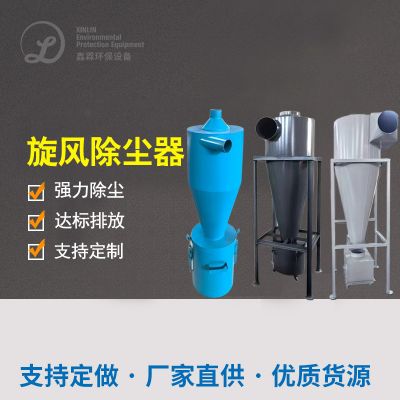
预外理:飓风排尘器洗去大颗粒肥料
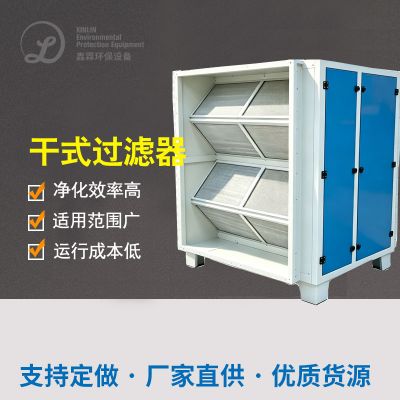
主补救:极有效率滤筒旋风除尘器器(PTFE履膜过滤材料)
后加工加工处理:活性酶类炭活性炭吸附裝置加工加工处理多余气态被废弃物
智慧控制
:按照其对焊工作台面自己驻车自己调准高压离心风机轉速。
外理的效果
:
颗料物的排放溶度<10mg/m³
VOCs洗去率>85%
模式高耗能消减30%

 扫一扫添加微信